

 English
 中文简体
 русский
 Français
 Español
 Deutsch

Kettenwirkmaschine für Kohlefasertextilien: Spezifikationen, Nähte und Kaufratgeber
2026-10-07
Inhalt
- 1 Was eine Kettenwirkmaschine für Kohlefasertextilien tatsächlich leistet
- 2 Warum Carbon Fiber die Betriebsregeln neu schreibt
- 3 Maschinenarchitektur: Nadeln, Führungsstangen und Schusseintrag
- 4 Stärke, Arbeitsbreite und Flächengewicht: Die Zahlen, die über Ihren Stoff entscheiden
- 5 Schleppspannungskontrolle und Faserhandhabung
- 6 Nahtschäden, Bindemittelpulver und Harzverträglichkeit
- 7 Multiaxial oder biaxial: Schichtarchitektur wählen
- 8 Was in eine Kaufspezifikation einzutragen ist
- 9 Akzeptanztest: Was Sie vor der Unterzeichnung messen sollten
- 10 Beschaffungsrisiken und die tatsächlichen Betriebskosten
- 11 Wartung, Verbrauchsmaterialien und Betriebszeit
- 12 Wie Sie Lieferanten in die engere Wahl ziehen, ohne Monate zu verschwenden
- 13 Skalierung von Musterrollen zur Serienproduktion
Zwei Zitate landen auf demselben Schreibtisch. Beide bieten eine multiaxiale Wirklinie, beide weisen die gleiche Arbeitsbreite auf, beide versprechen eine hohe Ausbringung. One buyer signs and discovers six months later that the fabric carries resin-rich windows between tows and a stitch line that eats 4 percent of tensile strength. Der andere Käufer stellt zuerst andere Fragen und erhält eine Zeile, die im ersten und im achtzehnten Monat gleich verläuft.
Der Unterschied liegt selten in der Marke. Es geht darum, ob die Maschine als Nähplattform für spröde, leitfähige Fasern mit hohem Modul oder als allgemeine Textilmaschine spezifiziert wurde, die zufällig mit Kohlenstoff beschickt wird.
Eine Kettenwirkmaschine für Kohlefasertextilien funktioniert nach einem einfachen Prinzip: Ausgerichtete Kohlefaserkabel werden durch ein durch sie hindurchgenähtes leichtes Bindegarn an Ort und Stelle gehalten, wodurch ein trockenes, kräuselfreies Gewebe (NCF) entsteht, das später einer Harzinfusion oder Vorformung unterzogen wird. Aus diesem Satz folgt alles, worauf es ankommt. The tows must stay straight, the binding yarn must do its job with the least fiber damage possible, and the machine must hold both conditions for thousands of metres.
This guide covers what these machines actually do, which parameters decide whether your fabric is sellable, the numbers worth writing into a purchase specification, and the checks that separate a working line from an expensive one.
Was eine Kettenwirkmaschine für Kohlefasertextilien tatsächlich leistet
Bei der Kettenwirkerei für Bekleidung fertigt die Maschine den Stoff aus Garn, das sie zu Maschen verstrickt. Eine Carbon-fähige Mehrachsig-Kettenwirkmaschine liegt näher an einem Nährahmen. It takes already-formed reinforcement layers and ties them together so they can be handled, cut, stacked and infused without the tows sliding apart.
Ein typischer Build stapelt vier Schichten:
- Eine 0-Grad-Schicht aus Kettbäumen, die unter kontrollierter Spannung in Maschinenrichtung zugeführt wird.
- Eine 90-Grad-Schusslage, die von einem über die Arbeitsbreite fahrenden Schlitten eingebracht wird.
- Two diagonal layers at 45 and -45 degrees, fed from inclined creels or traverse systems.
- A binding yarn from one or more guide bars, forming a pillar or tricot stitch line through the stack.
The machine is judged on four outputs, in this order of commercial importance: layer orientation accuracy, tow position and spread, fiber damage introduced by stitching, and areal weight consistency across and along the roll. Geschwindigkeit comes fifth, because a line running at 30 metres per hour with 2 percent waste beats a line at 50 metres per hour that produces out-of-tolerance fabric nobody will buy twice.
Wo der Wert liegt
Everything upstream of the needles is where the money is spent. Warp beam quality, tension control, tow guidance, weft carriage repeatability and stitch pattern selection account for most of the fabric quality you will sell. Die Nadellinie selbst ist ein kleiner Teil der Maschine, aber sie bestimmt, wie viel Kraft Sie verlieren.
Für Käufer, die Maschinenfamilien verschiedener Materialien vergleichen, ist diese Übersicht von Wie sich Glasfaser-, Chemiefaser- und Kohlefasermaschinen unterscheiden is a useful starting point before technical discussions begin.
Warum Carbon Fiber die Betriebsregeln neu schreibt
Carbon fiber is not a difficult yarn in the way a hairy staple yarn is difficult. Es ist schwierig, weil es nicht verzeiht. Kohlenstofffasern mit Standardmodul haben eine Bruchdehnung von etwa 1,5 bis 2,0 Prozent und im Wesentlichen keine plastische Verformung. A single sharp edge, a tension spike, or a guide eyelet with a worn ceramic insert does not stretch the fiber, it snaps filaments.
Vier Eigenschaften bestimmen die meisten Maschinenkonstruktionsentscheidungen für die Kohlenstoffverarbeitung:
- Sprödigkeit. Every contact point in the yarn path becomes a potential damage site. Guide eyelets need large radii, polished ceramic surfaces and correct alignment with the tow direction.
- Low friction tolerance combined with high friction reality. Carbon sizing formulated for epoxy compatibility is often tackier than textile sizing, so drag builds up quickly over long yarn paths.
- Elektrische Leitfähigkeit. Gebrochene Filamente und Staub sind leitfähig. They migrate into cabinets, bearings and sensors, and they create static that makes tows balloon and cross. Eine ordnungsgemäße Erdung, Staubabsaugung und antistatische Maßnahmen sind keine optionalen Extras.
- Hohe lineare Dichte. A 12K standard modulus tow runs about 800 tex, a 24K about 1,600 tex, a 48K about 3,200 tex. These are thick, stiff bundles compared with a 167 dtex polyester stitch yarn, and they behave more like flat tapes than like yarns.
Die praktische Konsequenz ist, dass eine Carbonschnur auf niedrige, stabile Spannung und minimalen, kontrollierten Kontakt ausgelegt ist. Machines designed for glass at high speed often run carbon acceptably at reduced speed, but the specification logic is different: on carbon you are buying tension stability and damage control, and you are paying for them in guide bar count, servo response and yarn path design.
Flaum ist ein Maß, kein Ärgernis
Broken filaments show up as fuzz and dust long before they show up as a strength loss in a test report. Two useful field indicators: the quantity of fuzz collected at the needle line per shift, and the number of visible broken filaments per metre of fabric under a low-power microscope. Verfolgen Sie beide vom ersten Probewurf an. Ein steigender Trend bedeutet eine verschlissene Führung, einen schwankenden Spannungssollwert oder ein Stichmuster, das für die Fadenzahl zu aggressiv ist.
Maschinenarchitektur: Nadeln, Führungsstangen und Schusseintrag
Eine multiaxiale Kohlenstofflinie gliedert sich in sechs Subsysteme, und jedes einzelne birgt ein spezifisches Risiko, wenn es nicht ausreichend spezifiziert ist.
Nadellinie und Maschenbildung
Compound needles are the usual choice on technical textile machines because they allow a closed, well-controlled stitch at speed with reduced yarn stress compared with latch needles. For carbon work the more important detail is the geometry around the needle: sinker design, trick plate alignment, and how the binding yarn is presented. Ein Bindegarn, das über die Wergoberfläche gezogen wird, anstatt sauber in die Masche gelegt zu werden, führt bei jeder Reihe zu einem Abrieb der Filamente.
Führungsschienen
Zwei bis vier Führungsschienen sind bei NCF-Maschinen der normale Bereich. One or two bars carry the binding yarns and do the actual stitching; Zusätzliche Stäbe können Garne einlegen, ohne sie zu durchnähen. Normalerweise verfügt jede Barre über einen eigenen Kettbaum und einen eigenen servogesteuerten Ablass, so dass die Maschenfadenspannung und die Verstärkungskabelspannung unabhängig voneinander eingestellt werden können. Diese Unabhängigkeit ist ein Spezifikationspunkt, der es wert ist, schriftlich bestätigt zu werden.
Kettbaumzuführung der 0-Grad-Lage
Die 0-Grad-Schleppseile kommen von Trägern, die mehrere hundert Kilogramm wiegen können und Hunderte von einzelnen Schleppseilen tragen. Die Spannung muss über die gesamte Breite gleichmäßig bleiben, da der Balkendurchmesser von voll auf leer schrumpft. Dies wird durch eine geschlossene Entlastungsschleife mit Tänzer- oder Wägezellen-Feedback bewältigt; Bei einer einfachen mechanischen Bremse ist dies nicht der Fall, und die resultierende Abweichung zeigt sich als Welligkeit im fertigen Laminat.
Schusseintrag und Diagonallagen
A weft carriage lays the 90-degree layer, often from a magazine creel with accumulators to keep the tow under constant tension as the carriage accelerates and decelerates. Die diagonalen Schichten stammen von geneigten Gattern und Traverseneinheiten, die Kabel in festen Winkeln ablegen. Eine Winkeltoleranz von plus oder minus 1 Grad ist bei einer gut gewarteten Maschine ein realistisches Ziel. Plus oder minus 3 Grad sind ein Warnzeichen, da sich dadurch die effektive Steifigkeit des fertigen Teils stärker verändert, als die meisten Kunden akzeptieren.
Abheben und Batchieren
Der Stoff wird unter kontrollierter Spannung gezogen, an den Kanten beschnitten und aufgewickelt. Die Abzugsspannung ist wichtiger als es aussieht: Ungleichmäßiger Abzug führt dazu, dass die Schichten aus der Ausrichtung geraten und zu Kräuselungen im Schussfaden führen können. Das Stapeln mit konstanter Spannung und einstellbarer Wicklerspannung ist eine kostengünstige Option, die kostenintensive Qualitätsprobleme verhindert.
Steuerung und Datenprotokollierung
Recipe management, per-position tension monitoring, and automatic logging of stitch length, speed and tension during each roll are the features that make qualification and traceability possible. Wenn Ihre Kunden Prozessdaten anfordern, ist dies das Subsystem, das diese bereitstellt.
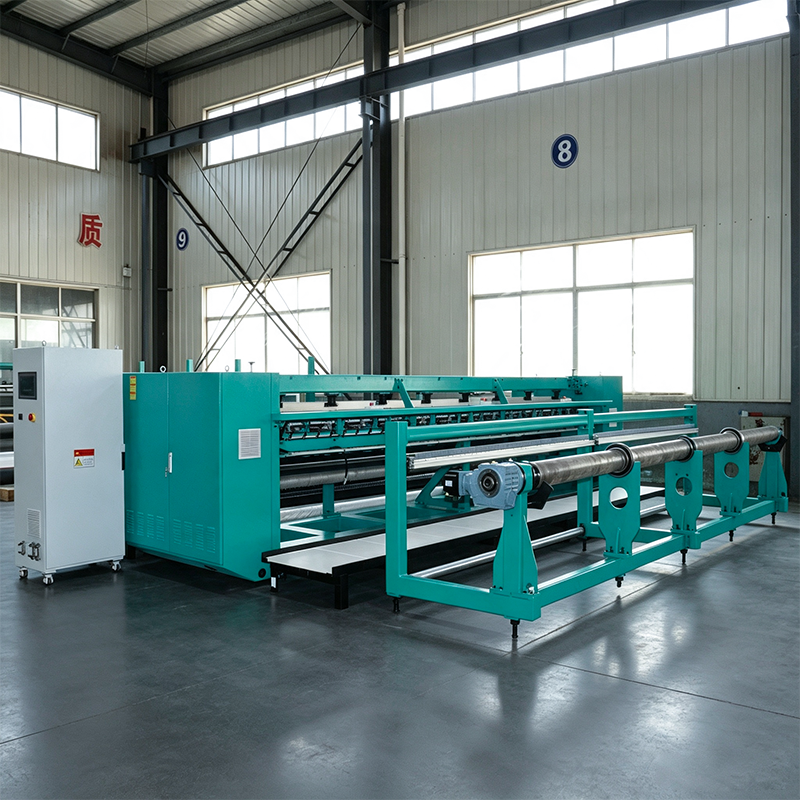
 YRS3-3M-C Multiaxiale Kettenwirkmaschine aus Kohlefaser Dedicated carbon NCF production with multi-layer, multi-angle weft laying, process monitoring and traceability for demanding composite reinforcement fabrics. Produkt anzeigen →
The YRS33MC carbon fiber multiaxial warp knitting machine represents this architecture applied specifically to carbon reinforcement: a multiaxial layout with dedicated tow handling, aimed at producing dry carbon NCF rather than adapting a general-purpose frame.
| Muster | Wie es entsteht | Typische Verwendung von Bindegarn | Wirkung auf den Vorformling | Achtung |
|---|---|---|---|---|
| Geschlossene Säule (Kette) | Jede Reihe wurde mit der gleichen Nadel genäht | Niedrig, etwa 4 bis 8 g/m2, je nach Stärke und Stichlänge | Höchste Stabilität pro Gramm Garn, schmale Stichlinie | Konzentrierte Nadelbelastung, schnellerer Nadelverschleiß |
| Offene Säule | Abwechselnde Nadeln bei jedem Durchgang | Niedriger, etwa 3 bis 6 g/m2 | Leichterer und drapierbarer Stoff | Weniger Abschleppsicherheit; beim Schneiden und bei der Handhabung ist mehr Sorgfalt erforderlich |
| Trikot | Seitliche Unterlappung mit einer Nadel | Höher, etwa 6 bis 10 g/m2 | Breitere Nahtlinie, besserer Widerstand gegen Kabeltrennung | Mehr Kräuselung und harzreicherer Bereich |
| Kordel- oder Satineinlage | Lange Unterlappungen, die mehrere Nadeln bedecken | Variabel | Kann dicke Stapel festbinden oder Oberflächeneffekte hinzufügen | Es ist schwieriger, die Ausrichtung der Schleppseile konstant zu halten |
| Schusseinlage ohne Nähte | Garn eingelegt ohne Schlaufe | Keine für das eingelegte Garn | Fügt gerade Garne ohne Kräuselung hinzu | Muss durch eine separate Heftschiene gesichert werden |
Stärke, Arbeitsbreite und Flächengewicht: Die Zahlen, die über Ihren Stoff entscheiden
Drei Parameter entscheiden darüber, ob eine Maschine Ihr Produkt überhaupt herstellen kann. Alles andere ist Optimierung.
Messgerät
Messgerät is expressed in needles per inch, written as E. Carbon NCF lines commonly sit between E5 and E12, with the exact choice tied to tow format and target fabric weight. Finer gauge gives more stitch lines per inch, which improves dimensional stability and allows thinner fabric, but it also means more needle penetrations per square metre and therefore more potential fiber damage. Coarser gauge reduces stitching density and damage but limits how evenly the stack is tied down.
Arbeitsbreite
Typical working widths fall between about 1,000 mm and 2,540 mm, with 1,270 mm and twin 1,270 mm configurations being common because they fit downstream cutting and preforming equipment. Bestätigen Sie nach dem Kantenschneiden immer die nutzbare Stoffbreite, nicht die Nennbreite. Ein Unterschied von 20 mm in der nutzbaren Breite verändert die Verschachtelungseffizienz jedes Teils, das Ihr Kunde schneidet.
Flächengewicht und Schichtabdeckung
Das Schichtgewicht ist arithmetisch, keine Zauberei. Das Gewicht in Gramm pro Quadratmeter entspricht der linearen Dichte des Wergs in Gramm pro Meter dividiert durch den Wergabstand in Metern. Ein 12K-Kabel mit 800 tex hat 0,8 g/m. Wenn Sie diese Fasern im Abstand von 4,2 mm verlegen, erhalten Sie etwa 190 g/m2 in der 0-Grad-Schicht. Bei einer Teilung von 6,3 mm ergeben sich etwa 127 g/m2. Diese einzelne Berechnung zeigt Ihnen, ob eine vorgeschlagene Kombination aus Stärke und Kabel den von Ihrem Kunden gewünschten Stoff liefern kann.
| Schleppformat | Lineare Dichte | Steigung 4,2 mm (ca. E6) | Steigung 6,3 mm (ca. E4) | Notizen |
|---|---|---|---|---|
| 12K | Etwa 800 tex | Etwa 190 g/m2 | Etwa 127 g/m2 | Flexibelstes Format; Eine Spreizung auf 5 bis 8 mm hilft, Lücken zu schließen |
| 24K | Etwa 1.600 tex | Etwa 380 g/m2 | Etwa 254 g/m2 | Schwereres, steiferes Bündel; Ausbreitung dringend empfohlen |
| 48K | Etwa 3.200 tex | Nicht praktikabel | Etwa 508 g/m2 | Am besten für dicke, kostenorientierte Aufbauten geeignet; Das Lückenrisiko ist hoch |
Das Lückenproblem, für das niemand zitiert
Wenn das Kabel schmaler als die Teilung ist, entstehen Lücken zwischen benachbarten Kabeln. Diese Lücken werden im fertigen Laminat zu harzreichen Kanälen und sind ein häufiger Grund für die Ablehnung von Erstteilen. Es gibt zwei Lösungen: Wählen Sie eine feinere Teilung, damit die Kabel die gesamte Breite abdecken, oder fügen Sie eine Kabelstreueinheit hinzu, die jedes Bündel flach macht. Das Verteilen verbessert auch die Gleichmäßigkeit der Oberfläche und verringert die Dickenschwankung des trockenen Vorformlings. Fragen Sie einen Lieferanten, wie die vorgeschlagene Konfiguration die Abdeckung Ihres spezifischen Kabels bei Ihrem spezifischen Flächengewicht gewährleistet, und fordern Sie eine Musterrolle an, die dies demonstriert.
Käufer, die sich die umfassendere Gerätefamilie ansehen möchten, bevor sie ihre Auswahl einschränken, können hier stöbern das Carbonfaser-Maschinensortiment neben vergleichbaren Glas- und Chemiefaserplattformen.
Schleppspannungskontrolle und Faserhandhabung
Die Spannung ist die einzelne Variable mit dem größten Einfluss auf die Stoffqualität und lässt sich anhand einer Broschüre am schwersten überprüfen.
Die empfohlenen Arbeitsspannungen für Carbonkabel sind niedrig. Für ein Kabel mit 12K-Standardmodul liegt ein typisches Betriebsfenster bei etwa 0,02 bis 0,1 cN/dtex, was etwa 1,6 bis 8 Newton pro Kabel entspricht. Multipliziert man das mit mehreren Hundert Schlepppositionen, hält der Maschinenrahmen ein paar Hundert Newton Dauerlast, mit vorübergehenden Spitzen, wenn sich der Balkendurchmesser ändert oder der Wagen umkehrt.
Was ist anzugeben?
- Die Spannungsschwankung pro Position innerhalb eines Balkens wird auf plus oder minus 10 Prozent des Sollwerts gehalten.
- Die Variation von Strahl zu Strahl und von Position zu Position wird auf plus oder minus 15 Prozent gehalten.
- Ablass im geschlossenen Regelkreis mit Kompensation des Strahldurchmessers, keine feste Bremseinstellung.
- Überwachung und Protokollierung pro Strahl, sodass Abweichungen erkannt werden, bevor der Stoff verschrottet wird.
Der Grund, warum Toleranz kommerziell wichtig ist, ist die Welligkeit. Wenn die Spannung schwankt, wandern die Kabel seitwärts und es entsteht eine Welligkeit in der Ebene. Welligkeit verringert die Druckleistung unverhältnismäßig und ist bei einer visuellen Inspektion der Trockenwalze nicht sichtbar. Käufer, die nur das Flächengewicht und den Winkel messen, verpassen dies oft bis zur mechanischen Prüfung.
Disziplin im Garnverlauf
Zählen Sie die Kontaktpunkte zwischen Balken und Nadel. Jedes sollte einen großen Radius, eine polierte Keramik- oder beschichtete Oberfläche und eine Ausrichtung haben, die eine seitliche Belastung des Schleppseils vermeidet. Wenn ein Lieferant einen ungewöhnlich kurzen oder geraden Garnweg anbietet, handelt es sich in der Regel eher um eine bewusste Entscheidung zur Schadensminderung als um eine Kosteneinsparung. Fragen Sie nach, welche Oberflächen für Carbon ausgewählt wurden und wie hoch deren Wechselintervall ist.
Die Strahlqualität ist die halbe Miete
Ein schlecht verzogener Baum mit überkreuzten Strängen, ungleichmäßige Spannung oder ungleichmäßige Baumdichte kann an der Strickmaschine nicht korrigiert werden. Wenn Sie Balken von einem Drittanbieter kaufen, qualifizieren Sie diese auf die gleiche Weise, wie Sie die Maschine qualifizieren: Messen Sie die Spannung an mindestens zehn Stellen über die Breite und überprüfen Sie den Abstand der Kabel über die gesamte Länge. Einen fehlerhaften Balken auszusortieren ist weitaus günstiger, als sechs Wochen später Stoffe, die außerhalb der Toleranz liegen, auszusortieren.
Nahtschäden, Bindemittelpulver und Harzverträglichkeit
Das Nähen hält den Vorformling auf Kosten zusammen. Das Bindegarn sorgt für Kräuselung, nimmt Volumen ein, das sonst Fasern wären, und erzeugt harzreiche Kanäle entlang der Nahtlinie. Der typische Bindegarnverbrauch liegt je nach Muster, Stärke, Stichlänge und Garnfeinheit zwischen etwa 2 und 10 g/m2, wobei Polyester mit 76 bis 167 dtex am häufigsten verwendet wird und Glas- oder lösliche Garne für bestimmte Prozesse verwendet werden.
Veröffentlichte Arbeiten zu genähtem NCF zeigen durchweg eine leichte Verringerung der Eigenschaften in der Ebene, im niedrigen einstelligen Bereich bis etwa 10 Prozent für einige Aufbauten, ausgeglichen durch eine erhebliche Verbesserung der interlaminaren Bruchfestigkeit und, was entscheidend ist, der Handhabbarkeit. Die technische Aufgabe besteht darin, die Strafe klein und vorhersehbar zu halten. Zu den praktischen Hebeln gehören:
- Wählen Sie das leichteste Stichmuster, das die Struktur des Garns beim Schneiden und Auflegen beibehält.
- Halten Sie die Stichlänge und die Spannung des Bindegarns so niedrig, dass das Garn auf der Oberfläche liegt und nicht in das Kabel einschneidet.
- Halten Sie die Nadeln scharf und richtig eingestellt und ersetzen Sie sie nach einem Zeitplan, der auf den zurückgelegten Metern und nicht auf visuellen Mängeln basiert.
- Polieren oder Ersetzen der Führungselemente bei ersten Anzeichen einer stärkeren Fusselbildung.
Bindemittelpulver und sein eigenes Toleranzproblem
Viele NCF-Linien fügen ein thermoplastisches oder Epoxid-Bindemittelpulver hinzu, um den Vorformling beim Schneiden und Stapeln zu stabilisieren. Zugabemengen von etwa 3 bis 8 Gewichtsprozent sind üblich, und die Toleranz, die zählt, ist die Gleichmäßigkeit der Streuung und nicht die durchschnittliche Aufnahme. Ungleichmäßiger Puder führt zu klebrigen Stellen, harzreichen Stellen und einem unregelmäßigen Auftrag. Eine Streueinheit mit geschlossener Gewichtsregelung und einem sauberen Dosierweg sorgt dafür, dass das Add-on Rolle für Rolle wiederholbar bleibt.
 Automatische YAS-Pulverstreumaschine zur Stabilisierung von Verbundvorformlingen Trägt Harzpulver auf Glas- oder Kohlenstoffgewebe auf und unterstützt so ein gleichmäßiges Auftragen und eine stabile Vorformung vor dem Schneiden, Stapeln oder nachfolgenden Formen. Produkt anzeigen →
Die automatische Pulverstreumaschine YAS gehört zum gleichen Produktionsablauf für die Preform-Stabilisierung und die Fragen, die für sie gelten, sind identisch mit denen für die Stricklinie: Wie hoch ist die Add-on-Toleranz, wie wird sie gemessen und wie stabil ist sie über eine ganze Schicht hinweg?
Die Harzverträglichkeit ist eine Systemfrage
Das Bindegarn und die Schlichte der Carbonkabel müssen mit dem vom Kunden verwendeten Harz kompatibel sein. Die übliche Kombination sind Polyester-Nähgarne mit standardmäßiger epoxidverträglicher Schlichte. Lösliche oder thermoplastische Nähgarne dienen Prozessen, bei denen das Bindegarn verschwinden oder Teil der Matrix werden soll. Schmierstoffe auf Silikonbasis, Trennmittel und allgemeine Werkstattverschmutzungen sind hier die Feinde, denn sie führen zu Delamination oder schlechter Haftung, die sich erst nach der Prüfung zeigt. Halten Sie den Strickbereich sauber und getrennt von allen silikonhaltigen Prozessen.
Multiaxial oder biaxial: Schichtarchitektur wählen
Die Architekturentscheidung steht vor der Maschinenentscheidung, da sie die Anzahl der Gatter, der Führungsschienen und eine realistische Produktionsgeschwindigkeit bestimmt.
Zweiachsig
Zweiachsig fabric uses two orientations. The common configurations are 0/90 for warp-and-weft constructions and plus or minus 45 for shear-resistant constructions. Fewer layers mean fewer creels, less tow handling, shorter yarn paths and higher achievable speed. Setup and changeover are simpler, and waste at start and stop is lower.
Multiaxial
Multiaxiales Gewebe fügt diagonale Schichten hinzu, typischerweise 0, plus 45, 90 und minus 45. Das Ergebnis ist ein ausgewogenerer, drapierbarerer Vorformling mit besserer Anpassungsfähigkeit gegenüber gebogenen Werkzeugen, allerdings auf Kosten von mehr Gattern, mehr Schlepppositionen, mehr zu steuernden Spannungssollwerten und einem geringeren Durchsatz. Die Winkelgenauigkeit wird immer schwieriger einzuhalten, da vier Schichtsysteme koordiniert werden müssen.
Der praktische Kompromiss
Die meisten Industrielinien sind so spezifiziert, dass derselbe Rahmen biaxiale und multiaxiale Konfigurationen ausführen kann, indem Gatterpositionen und Führungsstangen verwendet oder im Leerlauf gehalten werden, wobei die Rezeptbibliothek für jedes Produkt eine separate Konfiguration enthält. Wenn Ihr Produktmix beides umfasst, bestehen Sie darauf, dass die Umstellungszeit zwischen Konfigurationen dokumentiert und nachgewiesen und nicht geschätzt wird. Eine Umstellung, die zwei Schichten dauert, wird Ihre flexiblen Kapazitäten stillschweigend zerstören.
Da das zugrunde liegende Nähprinzip bei allen Verstärkungstypen gleich ist, wird die Carbonversion häufig von einer multiaxialen Plattform beeinflusst, die für eine Faserfamilie entwickelt wurde. Die glasorientierten Multiaxialmaschinen im selben Katalog veranschaulichen diese Kontinuität. Die multiaxiale Kettenwirkmaschine YRS33M ist ein Vertreter dieser Familie.
 YRS3-3M Multiaxiale Kettenwirkmaschine für Glas und Basalt Produziert multiaxiale Glas- und Basaltverstärkungsgewebe mit Servoschussverlegung; Vergleichen Sie es mit der speziellen Carbon-Version YRS3-3M-C. Produkt anzeigen →
Wenn Sie eine kohlenstoffspezifische Maschine mit einer multiaxialen Glasmaschine vergleichen, konzentrieren Sie sich bei den technischen Fragen auf die Unterschiede, die sich auf Kohlenstoff auswirken: Schleppführungsradien, Spannungsbereich und -auflösung, Staubbehandlung und die maximale Schleppzahl, für die die Spulengatter und Balken ausgelegt sind.
Was in eine Kaufspezifikation einzutragen ist
Eine Spezifikation, in der nur Breite und Geschwindigkeit aufgeführt sind, verlangt nach einem Angebot, das zu den Zahlen und nicht zum Auftrag passt. In der folgenden Tabelle sind die Parameter aufgeführt, die es wert sind, genannt zu werden, mit Zielwerten und der Art und Weise, wie jeder einzelne überprüft werden kann.
| Parameter | Ziel zum Anfordern | Warum es wichtig ist | So überprüfen Sie |
|---|---|---|---|
| Nutzbare Arbeitsbreite | Nenn- und Nachbeschnittbreite getrennt angeben | Steigert die Verschachtelungseffizienz nachgelagert | Messen Sie den zugeschnittenen Stoff auf einer Proberolle |
| Messgerät | Abgestimmt auf Schleppformat und Zielflächengewicht | Bestimmt den Mindestabstand und die Mindestabdeckung | Bestätigen Sie mit der Deckungsberechnung und dem Muster |
| Führungsschienen | 2 bis 4, jeweils mit unabhängiger Servoauslösung | Trennt den Nähfaden und die Schleppspannungskontrolle | Betrieb mit zwei unterschiedlichen Spannungssollwerten |
| Spannungsfenster | Pro-Tow-Sollwert mit plus oder minus 10 Prozent über die Breite | Davon hängen Welligkeit und Lagenausrichtung ab | Messen Sie 10 Positionen mit einem Handspannungsmesser |
| Flächengewichtstoleranz | Plus oder minus 3 Prozent innerhalb einer Rolle, plus oder minus 5 Prozent von Rolle zu Rolle | Beeinflusst direkt die Laminatdicke und die Harzaufnahme | Schneiden und wiegen Sie 10 Proben pro Rolle |
| Schichtwinkeltoleranz | Plus/minus 1 Grad im Dauerbetrieb | Ändert die effektive Steifigkeit der fertigen Teile | Messen Sie anhand von Rollenfotos oder durch Ausschneiden von Schablonen |
| Bindegarnverbrauch | Angabe in g/m2 für jedes Muster | Aus kleinen Prozentsätzen werden große jährliche Kosten | Wiegen Sie den Fadenvorschub über eine abgemessene Länge |
| Speed | Angegeben auf Ihrem Stoff, nicht auf der leichtesten Konstruktion | Geschwindigkeitsansprüche überleben selten dichte Layups | Bitten Sie um einen zeitgesteuerten Lauf mit Ihrem Flächengewicht |
| Staub- und Fusselkontrolle | Absaugung an der Nadellinie, Filtrierung bis ca. 5 Mikrometer | Leitfähiger Staub beschädigt Elektronik und Stoff | Überprüfen Sie die Filter nach einer vollen Schicht |
| Datenprotokollierung | Protokollierung von Geschwindigkeit, Spannung und Stichlänge pro Rolle | Wird zur Rückverfolgbarkeit und Qualifizierung benötigt | Exportieren Sie eine Protokolldatei während FAT |
Akzeptanztest: Was Sie vor der Unterzeichnung messen sollten
Bei der Werksabnahmeprüfung stellt ein Lieferant seine Leistungsfähigkeit unter Beweis und ein Käufer erkennt Probleme kostengünstig. Vier bis acht Stunden ununterbrochener Betrieb bei Produktionsgeschwindigkeit sind ein angemessenes Minimum und es sollte eine Rolle entstehen, die Sie behalten und unabhängig testen können.
Während des Tests durchzuführende Messungen
- Flächengewicht: Schneiden Sie Proben an fünf Stellen über die Breite, am Anfang, in der Mitte und am Ende der Rolle. Mindestens zehn Proben.
- Lagenwinkel: Überprüfen Sie für jede diagonale Lage mindestens drei Stellen pro Rolle.
- Anzahl der Abstände und Lücken: Zählen Sie die sichtbaren Fenster pro Meter über die gesamte Breite.
- Stichlänge und Bindegarnverbrauch: Wiegen Sie den Garnverbrauch über eine abgemessene Stofflänge.
- Spannungsprotokollierung: Bestätigen Sie, dass die protokollierte Spannung innerhalb des angegebenen Fensters blieb, und überprüfen Sie, wo Abweichungen aufgetreten sind.
- Anzahl der Flusen und gebrochenen Filamente: Proben Sie den Stoff unter geringer Vergrößerung und notieren Sie die Grundlinie.
- Maschinenverhalten: Geräusche, Vibrationen, Temperatur der Antriebe, Stromverbrauch und etwaiger Alarmverlauf.
Tests, für die es sich lohnt zu bezahlen
Unabhängige mechanische Tests an der Proberolle sind gut angelegtes Geld. Der Faservolumenanteil, die Zugeigenschaften pro Schicht und die interlaminare Bruchzähigkeit bieten Ihnen eine Basis für den Vergleich mit der zukünftigen Produktion. Wenn sich die Zahlen drei Monate später ändern, wissen Sie, ob die Maschine oder der Lieferant des Schleppers gewechselt hat.
Abnahmetest vor Ort
Planen Sie einen zweiten Test nach der Installation ein, normalerweise 30 Tage nach Produktionsbeginn. An diesem Punkt können Sie die Reproduzierbarkeit über mehrere Strahlen hinweg, den Betriebszeitprozentsatz, den Verbrauch an Verbrauchsmaterialien pro 1.000 Meter und die tatsächliche Reaktionszeit des technischen Supports überprüfen. Halten Sie einen Teil der Zahlung von diesen Ergebnissen ab.
Beschaffungsrisiken und die tatsächlichen Betriebskosten
Die Maschine ist nicht die Linie. Budget für das gesamte System: Kettbäume und Gatter, Spreizeinheiten, falls die Abdeckung dies erfordert, Staubabsaugung, Feuchtigkeitskontrolle, Baumspeicher, ein Baumwagen, ein Stoffinspektionstisch, erste Ersatzteile, Fracht, Installation und Inbetriebnahme, Bedienerschulung und die technische Zeit, um Rezepte für jedes Produkt zu entwickeln.
Risiken, die nach der Bestellung auftreten
- Geschwindigkeitsansprüche, die nicht Ihrem Flächengewicht entsprechen. Eine Maschine, die für leichtes biaxiales Gewebe ausgelegt ist, läuft bei einem dichten Vierschichtaufbau langsamer, und das auf der Broschürenfigur basierende kommerzielle Gehäuse bricht zusammen.
- Der Bindegarnverbrauch wurde unterschätzt. Bei 8 g/m2 auf einem 600 g/m2-Stoff ist das mehr als ein Prozent der Materialmasse plus Ausschuss und wirkt sich auf Kosten und Laminateigenschaften aus.
- Messgerät or pitch mismatch discovered late. Wenn der Stoff Fenster aufweist, ist die Lösung möglicherweise eine Spreizeinheit oder eine feinere Stärke, keine Anpassung.
- Lieferzeiten für Ersatzteile. Erkundigen Sie sich, welche Teile in welcher Menge auf Lager sind und wie lange die garantierte Versandzeit ist.
- Steuerung und Rezeptunterstützung. Eine Maschine läuft nur so gut wie ihre Rezeptbibliothek und die Bereitschaft des Lieferanten, bei der Entwicklung neuer Rezepte mitzuhelfen.
- Kalibrierungsdrift. Spannungssensoren und Pulverdosierskalen driften. Fragen Sie, wie die Kalibrierung geplant und überprüft wird.
- Dokumentation und Sprache. Elektrische Zeichnungen, Wartungshandbücher und SPS-Dokumentation sollten in einer Sprache bereitgestellt werden, die Ihr Wartungsteam versteht.
Kostentreiber, die es wert sind, modelliert zu werden
Drei Zahlen dominieren die Betriebskosten: Ausfallkosten pro Stunde, Abfallprozentsatz beim Start und Stopp und Verbrauchsmaterialkosten pro Kilogramm Stoff. Ein Start- und Stoppabfall von 3 bis 10 Prozent ist bei einer neuen Linie normal und sollte mit der Übung sinken; Wenn dies nicht der Fall ist, ist der Einrichtungsvorgang oder die Strahlqualität die häufigste Ursache. Der Verbrauch von Nadeln und Führungen bei Kohlenstoff wird immer höher sein als bei Glas, da der Abrieb mit der Faser verbunden ist.
Wartung, Verbrauchsmaterialien und Betriebszeit
Eine Carbon-Leitung benötigt eine Wartungsroutine, die auf Abrieb und Staub ausgerichtet ist und nicht auf stundenlangen Einzelbetrieb.
Tägliche Kontrollen
- Absaugfilter prüfen und reinigen; Leitfähiger Faserstaub bildet sich schneller als erwartet.
- Überprüfen Sie die Spannungswerte an mehreren Stellen mit einem Handmessgerät.
- Achten Sie auf Fusselansammlungen an der Nadellinie und um die Führungsösen herum.
- Stellen Sie sicher, dass die Stoffoberfläche keine neuen Fenster oder Streifen aufweist.
Wöchentliche und monatliche Kontrollen
- Überprüfen Sie die Gatterausrichtung und den Zustand der Führungsöse; Ersetzen Sie alle Einsätze, die eine Nut oder einen Polierfleck aufweisen.
- Überprüfen Sie den Zustand der Nadel über die gesamte Arbeitsbreite, nicht nur punktuell in der Mitte.
- Schussfadenwagenschienen und -speicher reinigen und prüfen.
- Überprüfen Sie das Pulverdosiergewicht anhand einer Kalibrierungsprobe, wenn eine Streueinheit Teil der Linie ist.
- Überprüfen Sie die protokollierten Daten auf Spannungsdrift- oder Geschwindigkeitsverlusttrends.
Verbrauchsmaterialien auf Lager
Nadeln, Platinen, Führungsnadeln, Keramikösen, Fadenführer, Antriebsriemen, Spannungssensoren und elektronische Ersatzteile. Führen Sie Nutzungsaufzeichnungen pro Balken und Stofftyp. Die Lebensdauer einer Nadel auf Kohlenstoff wird normalerweise in Hunderten von Produktionsstunden und nicht in Tausenden gezählt, und die genaue Zahl ist maschinen- und musterspezifisch. Ein vor Ort aufbewahrter Ersatznadelsatz ist günstiger als eine Produktionspause in der Woche.
Eine Betriebszeit von über 90 Prozent im Zweischichtbetrieb ist ein vernünftiges Ziel für eine ausgereifte Linie mit einem gefüllten Ersatzteillager und einem geschulten Wartungstechniker. Um dorthin zu gelangen, ist im ersten Jahr Disziplin erforderlich, nicht Glück.
Wie Sie Lieferanten in die engere Wahl ziehen, ohne Monate zu verschwenden
Die Lieferantenauswahl sollte auf der nachgewiesenen Prozesstauglichkeit und nicht auf der Broschürenspezifikation basieren.
Führen Sie einen strukturierten Vergleich durch
- Senden Sie ein echtes Kabelmuster und eine echte Stoffspezifikation, einschließlich Flächengewicht, Lagenarchitektur, Bindungsmuster und etwaiger mechanischer Anforderungen.
- Fordern Sie eine Proberolle an, keine Vorführung des bevorzugten einfachen Aufbaus des Lieferanten.
- Fordern Sie die Versuchsdaten an: Spannungsprotokolle, Flächengewichtsmessungen, Winkelmessungen und Fotos der Stoffoberfläche.
- Testen Sie die Proberolle unabhängig, idealerweise im selben Labor, in dem auch Ihre Produktion getestet wird.
- Besuchen Sie nach Möglichkeit eine laufende Installation und fragen Sie den Betreiber nach Ausfallzeiten und Support-Reaktionen.
Scorecard-Kriterien
- Prozessanpassung an Ihr spezifisches Schlepp- und Flächengewicht.
- Testergebnisse im Vergleich zu Ihren Akzeptanzgrenzen.
- Technische Fähigkeit zur Modifizierung von Führungsbahnen, Gattern oder Steuerungen für Ihr Produkt, einschließlich kundenspezifischer Komponenten.
- Ersatzteillagerpolitik und Versandverpflichtungen.
- Service-Footprint und realistische Reaktionszeit.
- Schulungsinhalte und -dauer, einschließlich Rezeptentwicklung.
- Qualität und Vollständigkeit der Dokumentation.
- Bedingungen zu Gewährleistung, Zurückbehaltung und Leistungsgarantien.
Seien Sie skeptisch gegenüber Angeboten, in denen nur Breite, Spurweite und Höchstgeschwindigkeit aufgeführt sind. Diese drei Zahlen können von Maschinen erreicht werden, die Ihren Stoff nicht gemäß den Spezifikationen produzieren, und die Lücke wird erst sichtbar, nachdem die Anzahlung geleistet wurde.
Skalierung von Musterrollen zur Serienproduktion
Sobald die erste Linie läuft, verlagert sich die Priorität von der Fähigkeit zur Wiederholbarkeit. Führen Sie eine einfache Durchsatzberechnung durch, um zu prüfen, ob eine Linie, zwei Linien oder eine breitere Linie die richtige Antwort ist.
Nehmen wir eine Arbeitsbreite von 1.270 mm bei 25 Metern pro Stunde und einem Wirkungsgrad von 85 Prozent über 6.000 Produktionsstunden pro Jahr. Die nutzbare Fläche pro Jahr beträgt etwa 1,27 m multipliziert mit 25 m/h, multipliziert mit 6.000 h, multipliziert mit 0,85, was etwa 161.900 Quadratmetern entspricht. Bei einem Stoffgewicht von 400 g/m2 sind das fast 65 Tonnen Trockenverstärkung pro Jahr vor Abfall. Wenn Ihr benötigtes Volumen höher ist, kann die Antwort eine breitere Maschine, eine zusätzliche Schicht oder eine zweite Linie sein, und jede Option hat ein anderes Kapital- und Arbeitsprofil.
Bauen Sie die Systeme rund um die Maschine auf
- Standardisieren Sie Trägerspezifikationen und Trägerlieferanten, damit das Spannungsverhalten vorhersehbar ist.
- Erstellen Sie eine Rezeptbibliothek mit gesperrten Parametern und einem dokumentierten Änderungskontrollprozess.
- Definieren Sie Qualitätskontrollgrenzen und zeichnen Sie diese Rolle für Rolle auf.
- Schulen Sie Bediener in der Fehlererkennung, insbesondere in Bezug auf Fussel, Fenster, Winkeldrift und Gewichtsdrift.
- Legen Sie einen geplanten Wartungskalender mit Austauschintervallen für Verbrauchsmaterialien auf der Grundlage von Daten fest.
Reproduzierbarkeit und nicht Spitzenleistung machen ein Kohlenstoff-NCF-Geschäft profitabel. Die zweite Maschine sollte das Rezept und die Wartungsdisziplin der ersten exakt kopieren.
Eine Kettenwirkmaschine für Kohlefasertextilien ist auf Zurückhaltung ausgelegt: begrenzte Spannung, eingeschränkter Kontakt, eingeschränkte Maschenaggressivität. Die Parameter, die über den Erfolg entscheiden, sind die Abdeckungsarithmetik zwischen Wergdichte und -teilung, das Spannungsfenster über die gesamte Arbeitsbreite, das Stichmuster und seine Schadenskosten sowie die Wiederholbarkeit aller drei über Tausende von Metern.
Daraus ergibt sich die Kaufreihenfolge. Definieren Sie zuerst den Stoff, führen Sie die Abdeckungsberechnung durch und geben Sie dann Stärke, Breite und Führungsschienenkonfiguration an. Bitten Sie um eine Probefahrt Ihres Schleppseils und Ihres Flächengewichts, messen Sie es unabhängig und vergleichen Sie die Zahlung mit den Ergebnissen. Überprüfen Sie Spannungsstabilität, Gewichtstoleranz, Winkelgenauigkeit und Fusselbildung an der Maschine vor der Auslieferung und erneut nach 30 Produktionstagen.
Wenn Sie diese Dinge tun, wird die Entscheidung vertretbar. Wenn Sie sie weglassen, wird die Maschine, die Sie kaufen, anhand des Stoffes beurteilt, den sie produziert. Dies ist die einzige Spezifikation, die jemals wirklich zählte.



-
Kontaktinformationen.
+86-198 5534 1617
+86-134 0158 3002yuanyang@yywarpknitting.com 699#, Shengzhi West Rd, Stadt Lvcheng, Stadt Danyang, Stadt Zhenjiang, Provinz Jiangsu, China

-
QR-Code
-
SCHNELLZUGRIFF
Home Über uns Produkte Fertigung Anpassung Nachrichten Kontakt -
Produktliste
Maschine für chemische Fasertextilien Maschine für Glasfasertextilien Maschine für Kohlefasertextilien -
Über uns
Firmenprofil Fabrikgalerie Mehrwertdienst
Copyright © 2026 Changzhou Yuanyang Electromechanical Technology Co., Ltd. Alle Rechte vorbehalten.
