

 English
 中文简体
 русский
 Français
 Español
 Deutsch

Was ist eine Kettenwirkmaschine und wie funktioniert sie?
2026-09-16
Inhalt
- 1 Kettenwirkmaschinen: Maschinenarchitektur, Garnkontrolle und industrielle Stoffproduktion
- 1.1 Was ist eine Kettenwirkmaschine?
- 1.2 Wie funktioniert eine Kettenwirkmaschine? Der Strickzyklus Schritt für Schritt
- 1.3 Maschinenklassen und technische Parameter
- 1.4 Balkenvorbereitung: Der Schritt, der über die Stoffqualität entscheidet
- 1.5 Einsatzmöglichkeiten von Kettenwirkmaschinen in verschiedenen Industriesektoren
- 1.6 Unterschiede zwischen Kettenwirkerei und Schusswirkerei
- 1.7 Was ist stärker: Kette oder Schuss?
- 1.8 Was ist der Unterschied zwischen einer Kette und einem Schuss?
- 1.9 Wird Spandex auf einer Kettenwirkmaschine hergestellt?
- 1.10 Auswahl von Stärke, Stäben und Struktur für einen Zielstoff
- 1.11 Kernkettengestrickte Strukturen und ihr Verhalten
- 1.12 Produktionsgeschwindigkeit, Effizienz und Leistungsberechnung
- 1.13 Fehleranalyse und Korrekturmaßnahmen in der Strickerei
- 1.14 Plan zur vorbeugenden Wartung für den Dauerbetrieb
- 1.15 Anleitung zur Garnauswahl für Kettengewirke
- 1.16 Wie funktioniert eine Kettenwirkmaschine im Vergleich zu anderen Stoffbildungssystemen?
- 1.17 Häufig gestellte technische Fragen
- 1.17.1 Wofür werden Kettenwirkmaschinen in der Schwerindustrie eingesetzt?
- 1.17.2 Wie geht eine Kettenwirkmaschine mit Musteränderungen um?
- 1.17.3 Was ist in einem fertigen Gestrick stärker, Kette oder Schuss?
- 1.17.4 Wird Spandex im kommerziellen Maßstab auf Kettenwirkmaschinen hergestellt?
- 1.17.5 Was ist der Unterschied zwischen einer Kette und einem Schuss in einer Strickstruktur?
- 1.18 Inbetriebnahme einer neuen Wirkereilinie: Praktischer Ablauf
- 1.19 Energie, Nutzfläche und unterstützende Infrastruktur
- 1.20 Stoffgewicht, Bedeckungsfaktor und ihre Auswirkung auf die Maschineneinstellungen
- 1.21 Prüfung der elastischen Erholung für spandexhaltige Kettengewirke
- 1.22 Arbeiten mit Kettenwirkstoffen in der Weiterverarbeitung
Kettenwirkmaschinen: Maschinenarchitektur, Garnkontrolle und industrielle Stoffproduktion
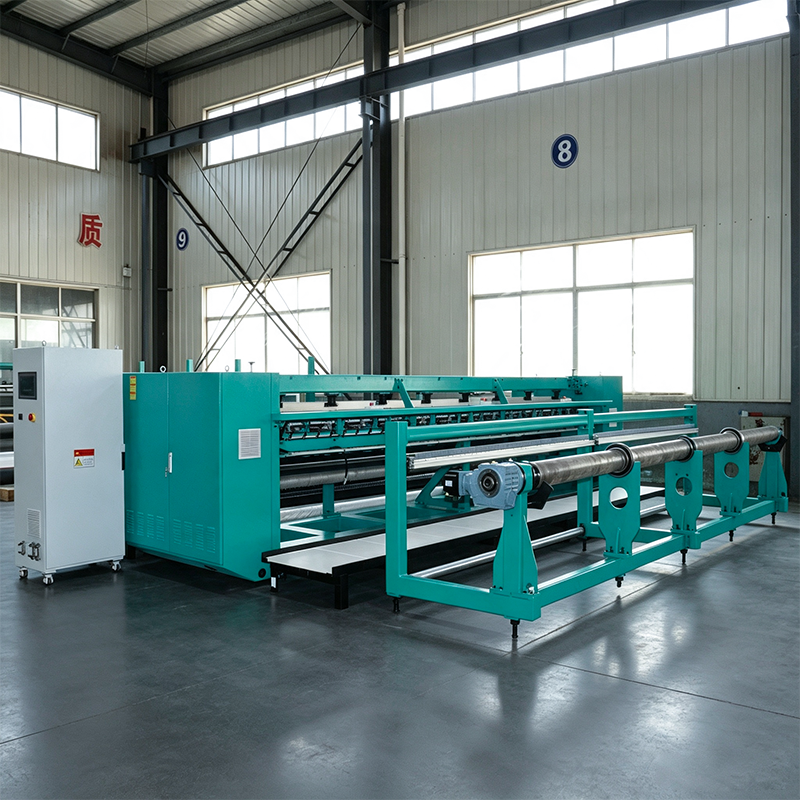
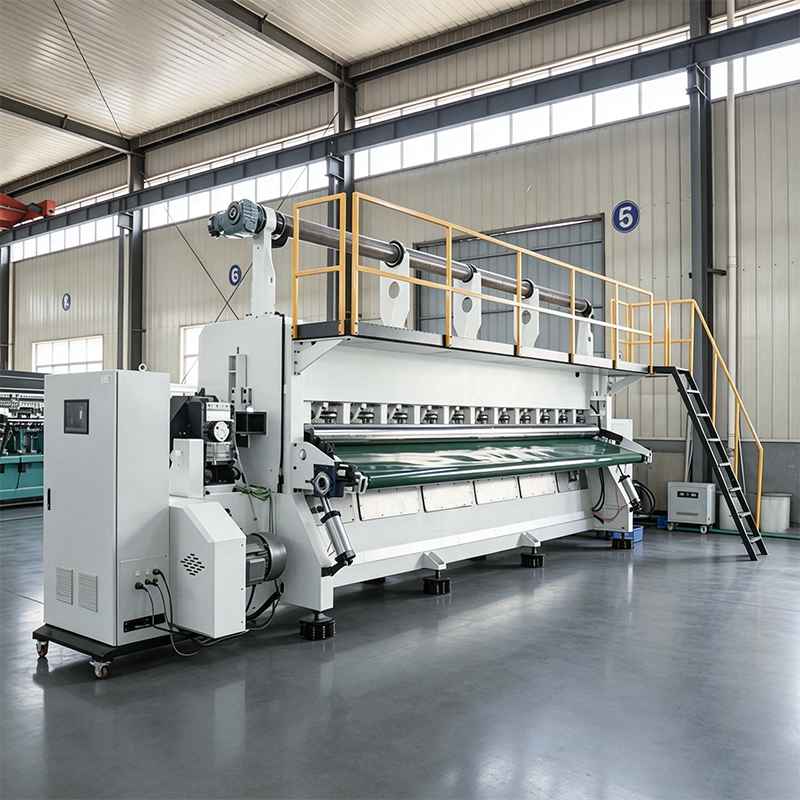
Innerhalb eines Kettenwirkmaschine , jedes einzelne Garn hat seine eigene Reiseroute. Tausend oder mehr Enden verlassen ihre Balken zusammen, schwingen durch die Führungsstangen, passieren zwischen den Nadeln hindurch und verbinden sich zu einer Stoffstruktur, die eine Reihe nach der anderen aufgebaut wird – wobei alle Nadeln parallel arbeiten. Diese einzige technische Entscheidung, Garn entlang der Länge des Gewebes statt quer zuzuführen, unterscheidet die Kettenwirkerei von allen anderen Maschenbildungsprozessen und verleiht der Technologie ihre Geschwindigkeit, ihre Dimensionsstabilität und ihre sehr spezifischen industriellen Anwendungen.
Für Fabriken, die technische Textilien, elastische Spitzen, Schuhoberteile, medizinische Netze oder Geokomposite herstellen, ist das Verständnis der internen Logik einer Kettenwirkmaschine nicht akademisch. Maschinenstärke, Führungsschienenkonfiguration, Baumvorbereitung und Garnspannungskontrolle wirken sich direkt auf Stoffgewicht, Dehnung, Porosität und Reißfestigkeit aus. Dieser Abschnitt führt Sie durch die Maschine vom Baum bis zum Dosierer, erklärt, wo Elasthan ins Bild passt, und vergleicht Kett- und Schussstrukturen hinsichtlich der Eigenschaften, die bei der Endverwendung am wichtigsten sind.
Was ist eine Kettenwirkmaschine?
Eine Kettenwirkmaschine ist eine Maschenbildnermaschine, bei der der Fadenvorrat parallel zur Herstellungsrichtung des Stoffes verläuft. Jedes Garnende wird von einem Schärbaum geliefert, durch eine Führung in einer Führungsstange eingefädelt und von einer Nadel, die in einer festen Position im Nadelbett arbeitet, zu einer Schlaufe geformt. Da die Nadeln über die gesamte Arbeitsbreite verteilt sind und alle bei jeder Maschinenumdrehung stricken, erzeugt die Maschine pro Zyklus eine komplette Maschenreihe.
Dies ist das Gegenteil der beim Schussstricken verwendeten Logik, bei der ein einzelner Faden über das Nadelbett hin und her geführt wird und eine Nadel nach der anderen versorgt. Bei einer Kettenwirkmaschine entspricht die Anzahl der Fäden, die während eines Zyklus in die Strickzone gelangen, der Anzahl der aktiven Nadeln. Auf einer 130-Zoll-Maschine mit der Feinheit E32 sind das mehr als viertausend Garnenden, die gleichzeitig Schlaufen bilden.
Strahl- und Ablasssystem
Kettbäume sind auf Wellen montiert und werden mit kontrollierter Geschwindigkeit gedreht. Elektronische Ablasseinheiten passen die Rotationsgeschwindigkeit kontinuierlich an, um den schrumpfenden Baumdurchmesser auszugleichen und die Fadenspannung vom ersten bis zum letzten Meter stabil zu halten.
Schleifenbildende Zone
Nadeln, Legebarren, Platinen oder Abschlagbits und das Nadelbett arbeiten zusammen. Compoundnadeln dominieren moderne Hochgeschwindigkeitsmaschinen, da das geschlossene Hakenprofil Garnschäden bei hohen Taktzahlen reduziert.
Take-Down-Einheit
Rollen ziehen das geformte Gewebe mit einer definierten Geschwindigkeit von der Nadellinie weg. Die Abzugsgeschwindigkeit im Verhältnis zur Ablassgeschwindigkeit bestimmt die Maschen pro Zentimeter und damit das Stoffgewicht.
Stapeln und Wickeln
Der fertige Stoff wird unter kontrollierter Spannung auf eine Aufwickelmaschine aufgewickelt. Durch das gleichmäßige Aufwickeln werden Kantenwellungen, Knickstellen und Spannungsspeicher verhindert, die andernfalls beim Färben oder Laminieren auftreten würden.
Wie funktioniert eine Kettenwirkmaschine? Der Strickzyklus Schritt für Schritt
Der Strickzyklus einer Kettenwirkmaschine ist eine präzise zeitliche Abfolge mechanischer Vorgänge. Bei Produktionsgeschwindigkeit dauert jedes Ereignis den Bruchteil einer Millisekunde. Bei einer Maschine mit 3.800 Umdrehungen pro Minute dauert ein vollständiger Zyklus etwa 15,8 Millisekunden, und jede Nadel, jede Führungsschiene und jede Platine muss ihre Bewegung innerhalb dieses Zeitfensters abschließen.
01
Clearing
Die Nadel hebt sich und die zuvor gebildete Schlaufe gleitet am Nadelschaft nach unten, weg vom Haken, sodass der Haken frei ist, neues Garn aufzunehmen.
02
Führungsstangenschaukel
Die Führungsbarren schwingen zwischen den Nadeln. Der Schwung bestimmt, ob das Garn vor oder hinter der Nadellinie abgelegt wird – die Grundlage für Über- und Unterlappung.
03
Einlegen
Die Führungsstangen verschieben sich seitlich um einen oder mehrere Nadelabstände, während der Faden der Nadel zugeführt wird, und definieren so das Überlappungsmuster der Stoffstruktur.
04
Nadelverschluss
Der Schieber der Schiebernadel schließt den Haken und fängt das neue Garn im Haken ein, während die alte Schlaufe außen am Schaft verbleibt.
05
Umwerfen
Die Nadel senkt sich und die alte Masche wird über dem geschlossenen Haken abgekettet, gleitet am neuen Garn vorbei und löst sich von der Nadel.
06
Schleifenbildung
Das neue Garn wird durch die alte Schlaufe gezogen, legt sich in den Haken und bildet eine neue Schlaufe, die als Basis für die nächste Reihe dient.
07
Take-Down
Die Abnahmewalzen schieben den Stoff in präzisen Schritten vor, räumen die Abwurfzone frei und legen die grobe Dichte der fertigen Struktur fest.
Zwei überlappende Bewegungen bestimmen die gesamte Struktur. Durch eine Nadelüberlappung wird Garn um den Nadelschaft gelegt und die Schlaufe selbst erzeugt. Eine Nadelunterlage transportiert den Faden von einer Nadelposition zur nächsten und stellt die Verbindung zwischen benachbarten Maschenstäbchen her. Das Verhältnis und die Abfolge von Über- und Unterlappungen, die sich über jede Führungsschiene wiederholen, machen die enorme Vielfalt an Kettenwirkstrukturen aus – von offenen, leichten Maschen bis hin zu dichten, formsteifen Verstärkungsgeweben.
Maschinenklassen und technische Parameter
Kettenwirkmaschinen sind keine einzelne Produktfamilie. Die Unterschiede zwischen einer Hochgeschwindigkeits-Tricot-Maschine und einer Raschel-Mehrbarrenmaschine sind so groß, dass sie völlig unterschiedliche Märkte bedienen, unterschiedliche Garnstärken verwenden und unterschiedliche Fähigkeiten des Bedieners erfordern.
| Parameter | Trikotmaschine | Raschelmaschine | Doppelnadelstange | Mehrbarren-Raschel |
|---|---|---|---|---|
| Messgerät (Nadeln pro Zoll) | E28 – E50 | E3 – E18 | E18 – E28 | E18 – E24 |
| Arbeitsbreite | 130" – 330" | 50" – 503" | 100" – 210" | 130" – 250" |
| Maximale Geschwindigkeit | bis zu 4.400 U/min | 500 – 1.200 U/min | 50 – 500 U/min | 300 – 900 U/min |
| Führungsschienen | 2 – 4 | 4 – 8 | 4 – 8 | 16 – 60 und älter |
| Nadeltyp | Verbundnadel | Compound- oder Zungennadel | Compound- oder Zungennadel | Verbundnadel |
| Typisches Garnsortiment | 20 – 150 Denier | 150 – 3.000 Denier | 100 – 1.200 Denier | 50 – 600 Denier |
| Typische Produkte | Dessous, Sportbekleidung, Futter | Netze, Geogitter, Agrotextilien | Abstandsgewirke, Obermaterial | Spitze, Gummibänder, Borten |
Die Auswahl der Stärke richtet sich nach der Endverwendung und bietet nur sehr wenig Flexibilität. Eine Maschine mit feiner Maschenweite erzeugt eine dichte, glatte Oberfläche und eine hohe Schlingendichte pro Quadratzentimeter, was für Bekleidung geeignet ist, bei der Drapierung und Haptik eine Rolle spielen. Eine grobmaschige Maschine erzeugt größere Schlaufen, breitere Öffnungen und schwereres Gewebe, was genau das ist, was Geogitter, Sicherheitsnetze und landwirtschaftliche Schattentücher erfordern.
Balkenvorbereitung: Der Schritt, der über die Stoffqualität entscheidet
Bevor eine Kettenwirkmaschine einen einzigen Meter Stoff produziert, muss das Garn unter gleichmäßiger Spannung auf Balken gewickelt werden. Das Schären ist der qualitätskritischste vorgelagerte Schritt im gesamten Prozess, da jede Spannungsschwankung, Fadenverkreuzung oder fehlendes Ende am Baum als sichtbarer Fehler im Stoff erscheint und nicht nachträglich korrigiert werden kann.
Berechnung der Endzählung
Die Anzahl der Garnenden an einem Baum entspricht der Arbeitsbreite in Zoll, multipliziert mit der Maschinenstärke, dividiert durch die Anzahl der Bäume im Satz. Eine 130-Zoll-E32-Maschine verwendet 4.160 Enden pro Reihe, die über den Trägersatz verteilt sind.
Spannungsgleichmäßigkeit
Die Spannungsschwankungen von Ende zu Ende sollten innerhalb eines schmalen Bandes gehalten werden. Enger laufende Garne als ihre Nachbargarne bilden kürzere Schlaufen und erzeugen sichtbare Längsstreifen in der fertigen Rolle.
Strahlhärte
Ein weicher oder ungleichmäßig gewickelter Balken verformt sich unter nachlassender Spannung und führt zu periodischen Spannungsstößen. Durch die kontrollierte Wickeldichte bleibt der Träger während des gesamten Produktionslaufs zylindrisch und stabil.
Sauberkeit des Garnweges
In den Führungsösen und Spannscheiben sammeln sich Staub, gebrochene Filamente und Schlichterückstände an. Ein sauberer Fadenlauf schützt die Schlaufenbildungszone und reduziert den Nadelverschleiß.
Einsatzmöglichkeiten von Kettenwirkmaschinen in verschiedenen Industriesektoren
Der Einsatzbereich von Kettenwirkmaschinen geht weit über die Bekleidung hinaus. Die Kombination aus hoher Produktionsgeschwindigkeit, kontrollierter Porosität und Richtungsfestigkeit hat Kettengewirke in mehreren Branchen zu einem Standard-Konstruktionsmaterial gemacht.
Bekleidung und Unterwäsche
Feine Trikotstoffe werden für Unterwäsche, Futter, Nachtwäsche und leichte Oberteile verwendet. Die glatte Oberfläche, die geringe Schrumpfung und die Beständigkeit gegen Kantenkräuseln erleichtern das Zuschneiden und Nähen in großvolumigen Kleidungsstücken.
Sportbekleidung und Kompression
Kettengestrickte Strukturen mit Elasthan sorgen für abgestufte Kompression bei Lauftights, Radhosen und medizinischen Strümpfen. Das elastische Garn wird punktuell eingelegt, so dass der Druck über das Kleidungsstück hinweg variiert.
Spitze und Besatz
Mehrbarrige Raschelmaschinen mit Jacquard-Steuerung produzieren gemusterte Spitzen, Galonen und elastische Bänder. Erdungsstäbe bilden das Grundnetz, während Musterstäbe das Motiv bilden.
Obermaterial für Schuhe
Doppelnadelstangenmaschinen stricken Abstandshalterstrukturen, die als Obermaterial verwendet werden und Polsterung, Luftdurchlässigkeit und Formbeständigkeit bieten, ohne dass eine Schaumkaschierung erforderlich ist.
Medizinische Textilien
Durch die einheitliche Porengeometrie eignet sich das kettengewirkte Netz für Hernienreparaturpflaster, Wundkontaktschichten und Kompressionsverbände, bei denen eine gleichmäßige Porosität die Gewebeintegration unterstützt.
Geotechnische Verstärkung
Grobe Raschel-Maschinen produzieren hochfeste Polyester- oder Polypropylen-Geogitter, die zur Bodenstabilisierung, Stützmauern, Straßenfundamente und Deponieabdeckungen verwendet werden.
Automobilinnenräume
Für die Dachhimmelunterlage, die Sitzpolsterverstärkung und die Akustikschichten wird Kettengewirke verwendet, da es sich beim Thermoformen nicht verformt und nach dem Formen seine Form behält.
Filtration und Landwirtschaft
Offenmaschige Strukturen werden als Filterträger, Schattennetze, Windschutznetze, Pflanzenschutznetze und Ballenwickelverstärkung verwendet.
Unterschiede zwischen Kettenwirkerei und Schusswirkerei
Die Unterschiede zwischen Kettenwirkerei und Schusswirkerei liegen in der Richtung, in der das Garn durch die Maschenbildungszone läuft, und in der Anzahl der gleichzeitig aktiven Garne. Beim Schussstricken wird ein Faden über das Nadelbett geführt und bildet vor dem Zurückführen in aufeinanderfolgenden Nadeln Maschen. Bei der Kettenwirkerei erhält jede Nadel bei jedem Zyklus ihr eigenes Garn.
| Vergleichspunkt | Kettenwirkerei | Schussstricken |
|---|---|---|
| Garnrichtung im Stoff | Längs, entlang der Stofflänge | Quer, quer zur Stoffbreite |
| Garnversorgung | Ein Balken pro Führungsschienengruppe, Hunderte bis Tausende von Enden | Ein oder mehrere Zapfen |
| Pro Zyklus werden Schleifen gebildet | Eine Schleife pro aktiver Nadel, gleichzeitig gebildet | Eine Masche pro Nadel, nacheinander gebildet |
| Längsdehnung | Niedrig | Hoch |
| Breitendehnung | Je nach Struktur mäßig bis hoch | Hoch |
| Kantenwellung | Minimal | Ausgesprochen im Single-Jersey |
| Lauf- und Laufwiderstand | Die Struktur widersteht der Auflösung | Läufe können sich leicht ausbreiten |
| Dimensionsstabilität nach dem Waschen | Hoch | Mäßig, erfordert eine sorgfältige Bearbeitung |
| Produktionsgeschwindigkeit | Sehr hoch auf Trikotmaschinen | Niedriger per needle line |
| Musterwechselzeit | Lang, erfordert neue Träger und Kette oder Software-Setup | Kurze, Pattern-Drum- oder elektronische Auswahl |
| Minimale wirtschaftliche Lauflänge | Lange | Kurz |
Die praktische Konsequenz ist, dass die Kettenwirkerei für Produkte geeignet ist, bei denen Konsistenz, Festigkeit und lange Auflagen den Vorbereitungsaufwand rechtfertigen, während die Schusswirkerei für Produkte geeignet ist, bei denen Designflexibilität, Weichheit und schnelle Durchlaufzeit mehr Gewicht haben.
Was ist stärker: Kette oder Schuss?
In den meisten Vergleichstests übersteigt die Festigkeit in Kettrichtung die Festigkeit in Schussrichtung, und Kettengewirke übertreffen Schussgewirke mit vergleichbarem Gewicht hinsichtlich Zug- und Reißfestigkeit. Der Grund liegt in der Schleifengeometrie. Kettengewirkte Strukturen enthalten mehr Verflechtungspunkte pro Flächeneinheit und die Garne verlaufen kontinuierlich entlang der Lastrichtung, sodass die aufgebrachte Kraft auf viele parallele Lastpfade verteilt wird und nicht auf eine einzige Schleife konzentriert wird.
Relative Zugfestigkeit nach Testrichtung in einer kettengewirkten Polyesternetzstruktur. Die Warprichtung ist mit 100 indiziert.
Dieses Richtverhalten stellt keinen Mangel dar. Es handelt sich um eine Designvariable. Ingenieure spezifizieren kettengewirkte Verstärkungsgewebe genau deshalb, weil der Lastpfad in der Anwendung mit der Kettrichtung übereinstimmt, egal ob es sich um einen Straßendamm, eine Förderbandkarkasse oder einen tragenden Gurt handelt.
Was ist der Unterschied zwischen einer Kette und einem Schuss?
Die Begriffe Kette und Schuss beschreiben die Garnausrichtung, nicht den Maschinentyp. Eine Kette ist ein Faden, der der Länge nach durch den Stoff verläuft, parallel zur Webkante und zur Produktionsrichtung. Ein Schuss ist ein Faden, der kreuzweise von Webkante zu Webkante verläuft.
Bei gewebten Stoffen kreuzen sich Kett- und Schussfäden einfach übereinander und untereinander, ohne dass sich Schlaufen bilden. Bei der Kettenwirkerei sind es die Kettgarne, die Maschen bilden, und Schussgarne können als eingelegte Fäden eingefügt werden, die durch die Maschenstruktur an Ort und Stelle gehalten werden, aber selbst nicht stricken. Beim Schussstricken ist die Situation umgekehrt: Das Schussgarn bildet die Maschen, während zur Verstärkung oder zur Ästhetik zusätzliche Garne in Kettrichtung eingelegt werden können.
Eine nützliche Möglichkeit, die Begriffe klar zu halten: Die Kette beschreibt immer das Garn, das den langen Weg entlang der Rolle läuft, der Schuss beschreibt immer das Garn, das den kurzen Weg über die Rolle läuft. Welche der beiden tatsächlich Schlaufen bildet, hängt ganz von der verwendeten Gewebebildungstechnologie ab.
Wird Spandex auf einer Kettenwirkmaschine hergestellt?
Spandex wird regelmäßig auf Kettenwirkmaschinenplattformen verarbeitet, insbesondere auf mehrbarrigen Raschel- und elastischen Trikotmaschinen. Normalerweise ist es nicht das Garn, das die Grundmaschen bildet. Stattdessen wird Spandex von einem eigenen Strang durch eine spezielle elastische Führungsschiene geführt und als Unterlage oder Schusseintrag eingelegt, wo es von der Grundstruktur eingefangen wird und dem fertigen Stoff Dehnbarkeit und Erholung verleiht.
Der erfolgreiche Einsatz von Spandex erfordert die Beachtung von vier Kontrollpunkten, die für starre Garne nicht gelten.
Zugluftkontrolle während des Warpings
Spandex muss unter kontrolliertem Zug, typischerweise zwischen dem 1,8- und 3,2-fachen seiner entspannten Länge, abhängig von der erforderlichen Dehnung, auf seinen Balken gewickelt werden. Übermäßiger Zug verringert die Restdehnung und kann dazu führen, dass das Garn beim Stricken reißt.
Separate Let-Off-Spannung
Elastische Balken benötigen eine eigene Ablasseinstellung, die normalerweise niedriger und feiner moduliert ist als die starren Garnbalken. Der Einsatz von Spandex mit der gleichen Spannung wie Polyester-Grundgarn führt zu Maschenverzerrungen und ungleichmäßigen Reihenabständen.
Position der Führungsschiene
Die elastische Stange ist normalerweise so positioniert, dass das Spandex hinter der Nadellinie liegt, sodass das Garn von den Grundüberlappungen erfasst wird, ohne dass es zu Schlingen geformt wird. Dadurch wird das Elasthan vor wiederholter Biegebeanspruchung geschützt.
Wärmefixierung nach dem Stricken
Entspannte Trocknung und kontrollierte Thermofixierung stabilisieren das elastische Balkengedächtnis. Ohne einen ordnungsgemäßen Fixierungsschritt zieht sich der Stoff nach dem Stapeln weiter zusammen und die endgültige Breite wird unvorhersehbar.
Typische lineare Spandex-Dichten in kettengewirkten elastischen Stoffen liegen zwischen 20 Denier und 140 Denier. Leichtere Denier werden für durchsichtige Spitze und leichte Stützbekleidung verwendet, während schwerere Denier für Kompressionsbekleidung, medizinische Strümpfe und elastische Taillenbänder verwendet werden. Die Mischungsverhältnisse liegen üblicherweise zwischen 5 und 25 Gewichtsprozent Elasthan, abhängig von der Erholungsanforderung.
Auswahl von Stärke, Stäben und Struktur für einen Zielstoff
| Endverwendung | Gauge | Führungsschienen | Typische Struktur | Zielgewicht |
|---|---|---|---|---|
| Transparente Dessous | E40 – E50 | 2 – 3 | Säule mit Intarsien | 40 – 70 g/m² |
| Sportunterwäsche | E32 – E40 | 3 – 4 | Trikot, Locknit | 90 – 160 g/m² |
| Bademode mit Elasthan | E32 – E40 | 4 | Locknit mit elastischem Einsatz | 150 – 220 g/m² |
| Spitze und Gallone | E18 – E24 | 16 – 40 | Bodennetz mit Jacquard-Motiv | 60 – 200 g/m² |
| Spacer-Obermaterial | E22 – E28 | 6 – 8 | Zweiflächiger Abstandshalter | 280 – 420 g/m² |
| Medizinisches Netz | E24 – E32 | 2 – 3 | Offenes Säulennetz | 50 – 110 g/m² |
| Geogitter | E4 – E8 | 2 – 4 | Gitter mit dickem Einlegegarn | 300 – 900 g/m² |
| Schattier- und Erntenetz | E3 – E6 | 2 – 3 | Offenes sechseckiges Netz | 60 – 140 g/m² |
Kernkettengestrickte Strukturen und ihr Verhalten
Säulenstich
In jedem Zyklus wird dieselbe Nadel verwendet, wodurch vertikale Maschenreihen ohne seitliche Verbindung entstehen. Es wird selten allein verwendet, da es in einzelne Streifen zerfällt, aber es bildet das stabile Rückgrat vieler Verbundstrukturen.
Trikotstich
Die Führungsschiene legt in jeder Reihe eine Nadel quer, zuerst in die eine und dann in die andere Richtung. Das Ergebnis ist ein dichtes, stabiles Gewebe mit mäßiger Elastizität und hervorragender Oberflächengleichmäßigkeit.
Locknit
Eine Zwei-Stab-Struktur, die einen Trikot-Vordersteg mit einem Zwei-Nadel-Unterlappungs-Rückensteg kombiniert. Locknit ist auf der Vorderseite glatter und in der Breite elastischer als einfaches Trikot und wird häufig für Unterwäsche und Futter verwendet.
Satin und Atlas
Lange Unterlappungen über mehrere Nadeln sorgen für eine glänzende, drapierbare Oberfläche. Diese Strukturen werden dort eingesetzt, wo Aussehen und Weichheit die Formsteifigkeit überwiegen.
Einlege- und Schusseintrag
Ein Faden wird durch die Struktur geführt, ohne Schlaufen zu bilden. Dies ist die Standardmethode zum Hinzufügen von Spandex, hochfester Verstärkung, leitfähigen Fäden oder optischen Fasern zu einem Grundgestrick.
Abstandshalterstruktur
Auf einer Doppelnadelbarrenmaschine werden zwei Stoffflächen gleichzeitig gestrickt und durch Polgarne verbunden. Die Dicke wird durch den Abstand zwischen den Nadelstangen bestimmt, typischerweise 2 bis 12 Millimeter.
Produktionsgeschwindigkeit, Effizienz und Leistungsberechnung
Die Stoffleistung pro Stunde hängt von drei Variablen ab, die direkt an der Maschine gemessen werden können: Drehzahl in Umdrehungen pro Minute, Bahnen pro Zentimeter im Stoff und Maschineneffizienz in Prozent der Laufzeit.
Leistung (m/h) = (RPM × 60 × Effizienz) ÷ (Kurse pro cm × 100)
Eine Trikotmaschine, die mit 3.200 U/min, 22 Maschenreihen pro Zentimeter und einem Wirkungsgrad von 88 Prozent läuft, produziert etwa 76,8 Meter Stoff pro Stunde. Die gleiche Maschine, die mit einer Struktur ausgestattet ist, die 30 Gänge pro Zentimeter erfordert, sinkt auf etwa 56 Meter pro Stunde. Dieser Zusammenhang erklärt, warum Stoffingenieure versuchen, die erforderliche Leistung mit der geringstmöglichen Maschendichte zu erreichen.
Stoffleistung pro Stunde im Verhältnis zur Maschinengeschwindigkeit. Durchgezogene Linie: 20 Bahnen pro cm. Gestrichelte Linie: 26 Maschen pro cm. Gepunktete Linie: 32 Maschen pro cm. Der Wirkungsgrad wird mit 88 Prozent angenommen.
Fehleranalyse und Korrekturmaßnahmen in der Strickerei
| Defekt | Wahrscheinliche Ursache | Korrekturmaßnahme |
|---|---|---|
| Fehlende Schleifen in einer vertikalen Linie | Gebrochenes Ende, leere Führung, Garn ist aus der Führungsöse gerutscht | Stoppen Sie die Maschine, fädeln Sie die Führung erneut ein und überprüfen Sie den Balken auf beschädigte Enden in der Nähe derselben Position |
| Langeitudinal streaks | Ungleichmäßige Spannung zwischen benachbarten Enden des Balkens | Überprüfen Sie die Aufzeichnungen über die Schärspannung, prüfen Sie die Spannscheiben und die Ausrichtung der Führungsschiene |
| Horizontale Balken oder Bänder | Plötzliche Ablassschwankungen, Maschinenstoppmarken, Änderung des Strahldurchmessers ohne Ausgleich | Kalibrieren Sie die elektronische Ablasseinheit neu und prüfen Sie den mechanischen Widerstand in der Balkenwelle |
| Gebrochene Filamente und Fussel | Scharfe Kanten im Fadenlauf, zu hohe Spannung, abgenutzte Nadelhaken | Führungselemente polieren oder austauschen, Ablassspannung reduzieren, Nadeln unter Vergrößerung prüfen |
| Ungleichmäßige Kursdichte | Die Abzugsgeschwindigkeit stimmt nicht mit der Ablassgeschwindigkeit überein | Berechnen Sie das Take-Down-Verhältnis neu und bestätigen Sie es mit einer Kurszählung über eine festgelegte Länge |
| Löcher im Stoffkörper | Verbogene Nadel, Fremdkörper in der Strickzone, Nadelkollision nach einem Legebarrenfehler | Tauschen Sie die beschädigte Nadel aus, räumen Sie den Strickbereich frei und überprüfen Sie den richtigen Zeitpunkt für die Verstellung der Führungsschiene |
| Kantenwellung and wavy selvedge | Zu hohe Abzugsspannung, unausgeglichene Struktur am Rand, schlechte Stapelspannung | Passen Sie die Abzugs- und Stapelspannung an, überprüfen Sie das Kantendesign und die Kantenführungseinrichtung |
| Breitenvariation entlang der Rolle | Elastische Garnentspannung, Thermofixierung nicht stabilisiert, inkonsistenter Spandex-Zug | Standardisieren Sie den Spandex-Entwurf, überprüfen Sie die Entspannungs- und Wärmefixierungssequenz |
Plan zur vorbeugenden Wartung für den Dauerbetrieb
Kettenwirkmaschinen laufen über lange Zeiträume mit hoher Taktzahl und der Nadelverschleiß ist kontinuierlich. Ein strukturierter Wartungsrhythmus hält die Effizienz hoch und verhindert den plötzlichen Qualitätsabfall, der sich in einer Ausschussrolle bemerkbar macht.
Jede Schicht
Visuelle Inspektion der Strickzone, Bestätigung der Spannungswerte, Prüfung auf Ölnebel und Luftdruckstabilität, Überprüfung der Stoffoberfläche an der Abnahmewalze.
Wöchentlich
Reinigen Sie die Elemente der Führungsschiene und die Kanäle des Nadelbetts, überprüfen Sie den Garnverlauf auf angesammelte Fasern und überprüfen Sie die Ausrichtung der Führungsschiene anhand einer Referenzposition.
Monatlich
Ersetzen Sie die Nadeln, die eine Hakenverformung oder Rillenverschleiß aufweisen, überprüfen Sie den Zustand der Oberfläche der Abzugsrolle und überprüfen Sie die Kalibrierung des Ablassantriebs anhand eines Spannungsmessers.
Vierteljährlich
Überprüfen Sie das Spiel der Hauptwellenlager und des Gestänges, testen Sie die Not-Aus-Reaktion, überprüfen Sie die Schmierstellen und ersetzen Sie die Filter im Ölzirkulationssystem.
Jährlich
Vollständige Ausrichtungsprüfung des Nadelbetts und der Führungsstangen, Austausch der Antriebsriemen, Überprüfung des Zustands des Schaltschranks und der thermischen Leistung.
Anleitung zur Garnauswahl für Kettengewirke
| Garntyp | Typische lineare Dichte | Funktion im Stoff | Notizen |
|---|---|---|---|
| Polyesterfilament | 30 – 300 Denier | Bodenkonstruktion, Hauptlastaufnahme | Niedrig moisture regain, good dimensional stability |
| Polyamidfilament | 20 – 200 Denier | Bodenstruktur, Weichheit | Hocher elasticity than polyester, good dyeability |
| Spandex | 20 – 140 Denier | Elastische Einlage, Erholung | Erfordert kontrollierten Zug und niedrige Ablassspannung |
| Hoch-tenacity polyester | 500 – 3.000 Denier | Verstärkungseinlage in Geogittern | Niedrig elongation at break, high tensile strength |
| Polypropylen | 300 – 2.000 Denier | Netze, Agrartextilien, Filterunterstützung | Chemische Beständigkeit, geringe Dichte, UV-Stabilisierung erforderlich |
| Viskose und Modal | 60 – 150 Denier | Weicher Griff, Feuchtigkeitsmanagement | Niedriger wet strength, careful tension control |
| Texturierte und luftgestrahlte Garne | 75 – 300 Denier | Volumen, Deckkraft, Deckkraft | Verbessert den Stoffbezug, ohne das Gewicht zu erhöhen |
| Leitfähige und metallische Garne | 40 – 200 Denier | Einlage für Sensor- oder Antistatikfunktion | Erfordert einen separaten Spannungspfad, um Schäden zu vermeiden |
Wie funktioniert eine Kettenwirkmaschine im Vergleich zu anderen Stoffbildungssystemen?
Die Einordnung der Kettenwirkerei neben Weben und Schusswirken verdeutlicht, warum das Verfahren eine eigene Nische einnimmt. Beim Weben werden zwei senkrecht zueinander stehende Garnsätze gekreuzt, ohne dass Schlaufen entstehen. Der Stoff hält durch Reibung und Crimpaustausch zusammen. Beim Kettenstricken werden Maschen gebildet, die ineinandergreifen, so dass sich der Stoff nicht so leicht auflösen kann. Auch beim Schussstricken werden Maschen gebildet, diese werden jedoch aus einem einzigen Garnpfad aufgebaut, was die Anzahl der Garne begrenzt, die gleichzeitig in die Struktur eingearbeitet werden können.
Die Kettenwirkerei befindet sich daher in einer Mittelstellung, die die mechanische Zuverlässigkeit einer Maschenstruktur mit der technischen Freiheit mehrerer paralleler Garnsysteme verbindet. Aus diesem Grund können Kettengewirke so konzipiert werden, dass sie sich nur in eine Richtung dehnen, sich zu einer präzisen Maschengeometrie öffnen oder ein Verstärkungsgarn in einer geraden Linie durch ein ansonsten weiches Grundgewebe führen.
Häufig gestellte technische Fragen
Wofür werden Kettenwirkmaschinen in der Schwerindustrie eingesetzt?
Schwere Raschel-Maschinen produzieren Geogitter, Bodenverstärkungsgitter, Sicherheitsnetze, Ladungsnetze und Grundgewebe für Förderbänder. Die in diesen Produkten verwendeten Garne bestehen typischerweise aus hochfestem Polyester oder Polypropylen im Bereich von 1.000 bis 3.000 Denier, und die Gitteröffnungen sind so konstruiert, dass sie sich mechanisch mit Zuschlagstoffen oder Erde verbinden.
Wie geht eine Kettenwirkmaschine mit Musteränderungen um?
Musteränderungen an einer mechanischen Maschine erfordern einen Wechsel der Musterkette, die die Bewegung der Führungsschiene steuert. Bei elektronisch gesteuerten Maschinen wird das Shog-Muster aus einer Datei geladen, sodass ein neues Design innerhalb weniger Minuten erstellt werden kann. Die Garnbäume müssen noch für die neue Struktur vorbereitet werden, und das bleibt der längste Teil der Umstellung.
Was ist in einem fertigen Gestrick stärker, Kette oder Schuss?
Die Festigkeit in Kettrichtung ist normalerweise höher. Die durchgehenden Garnwege entlang der Stofflänge verteilen die Last auf viele parallele Elemente, während die Querrichtung auf Schlaufenverbindungen beruht, die sich leichter verformen. In einer einfachen Trikotstruktur kann die Zugfestigkeit in Kettrichtung bei gleicher Dehnung 40 bis 60 Prozent höher sein als in Schussrichtung.
Wird Spandex im kommerziellen Maßstab auf Kettenwirkmaschinen hergestellt?
Ja. Elastische Spitzen, Kompressionsbekleidung, medizinische Strümpfe, Einsätze für Sportbekleidung und elastische Bänder werden alle auf Plattformen von Kettenwirkmaschinen hergestellt, wobei Elastan über eine spezielle elastische Stange eingelegt wird. Der Elasthan-Anteil in diesen Stoffen liegt normalerweise zwischen 5 und 25 Gewichtsprozent.
Was ist der Unterschied zwischen einer Kette und einem Schuss in einer Strickstruktur?
Eine Kette verläuft in Längsrichtung und wird von einem Baum geliefert, mit einem Ende pro Nadel. Ein Schussfaden verläuft quer und wird über die gesamte Stoffbreite eingebracht. Bei der Kettenwirkerei bilden Kettgarne die Maschen und Schussgarne können eingelegt werden; Beim Schussstricken gilt das Umgekehrte.
Inbetriebnahme einer neuen Wirkereilinie: Praktischer Ablauf
Die Inbetriebnahme einer neuen Kettenwirkmaschine erfolgt nach einem Ablauf, von dem erfahrene Webereien selten abweichen. Das Nadelbett wird nivelliert und die Legebarren werden auf die Referenzposition ausgerichtet. Der Zeitpunkt des Versatzes der Führungsschiene wird anhand der Nadelbewegung überprüft, sodass Über- und Unterlappungen an der richtigen Stelle im Zyklus auftreten. Die Spannung wird zunächst bei leerem Lauf eingestellt und dann mit eingefädeltem Garn, aber ohne aktiviertem Stoffabzug überprüft. Der erste Balken wird mit reduzierter Geschwindigkeit gefahren, bis die Schlaufenbildung über die gesamte Arbeitsbreite visuell bestätigt wird. Die Kursdichte wird über eine Länge von einem Meter gemessen und mit dem Ziel verglichen. Erst wenn alle diese Prüfungen bestanden sind, wird die Maschine auf volle Produktionsgeschwindigkeit gebracht.
Dieser disziplinierte Ansatz ist wichtig, da die Kettenwirkerei im Nachhinein nur sehr wenig Spielraum für Korrekturen lässt. Eine falsch ausgerichtete Führungsschiene oder ein falsch gespannter Balken führen zu einem Defekt, der sich über Tausende von Metern wiederholt, bevor er am Inspektionsrahmen bemerkt wird. Die korrekte Einstellung der Maschine bei der Inbetriebnahme ist die günstigste verfügbare Qualitätskontrolle.
Energie, Nutzfläche und unterstützende Infrastruktur
Eine Hochgeschwindigkeits-Trikotmaschine verbraucht je nach Breite und Geschwindigkeit typischerweise zwischen 15 und 30 Kilowatt. Raschelmaschinen mit vielen Legebarren ziehen mehr, insbesondere wenn Jacquard-Steuerung und mehrere Ablassantriebe eingebaut sind. Für die Spannungskontrolle und Reinigung ist Druckluft erforderlich, normalerweise bei 6 bis 8 bar, und die Strickhalle benötigt eine stabile Temperatur und Luftfeuchtigkeit, um die Garnreibung und die statische Aufladung vorhersehbar zu halten.
15–30 kW
Typischer Stromverbrauch einer Hochgeschwindigkeits-Trikotmaschine
6–8 bar
Druckluft für Spann- und Reinigungssysteme
22–26 °C
Bevorzugter Temperaturbereich in der Strickhalle
55–65 %
Relativer Luftfeuchtigkeitsbereich für stabile Garnreibung
Die Bodenbelastung muss das Gewicht der Maschine, des Baumgatters und der Vollbalken selbst berücksichtigen. Ein Baum mit Tausenden Enden aus feinem Denier-Polyester kann mehrere hundert Kilogramm wiegen, und die Gatterstruktur muss diese Last tragen, ohne Vibrationen in die Strickzone zu übertragen.
Stoffgewicht, Bedeckungsfaktor und ihre Auswirkung auf die Maschineneinstellungen
Zwei Einstellungen dominieren die Beziehung zwischen Maschinenkonfiguration und endgültiger Stoffspezifikation. Die Maschendichte, ausgedrückt in Maschen pro Zentimeter, wird durch das Verhältnis zwischen Ablassrate und Ablegerate gesteuert. Die Wales-Dichte, ausgedrückt in Maschenstäbchen pro Zentimeter, wird durch die Maschinenlehre festgelegt und kann während der Produktion nicht angepasst werden. Zusammen bestimmen sie das Stoffgewicht pro Quadratmeter.
Stoffgewicht (g/m²) ≈ (Läufe pro cm × Wales pro cm × Garntiter in Tex × Schlaufenlängenfaktor) × 10
Da die Maschenstäbchendichte durch die Maschenprobe festgelegt ist, hat ein Textilingenieur, der das Gewicht erhöhen muss, zwei Möglichkeiten: die Maschenreihendichte zu erhöhen, was die Leistung verringert, oder auf eine höhere Garnstärke umzusteigen. Die zweite Option wird in der Regel bevorzugt, wenn die Anwendung dies zulässt, da sie die Produktionsgeschwindigkeit beibehält und gleichzeitig die Reißfestigkeit verbessert.
Prüfung der elastischen Erholung für spandexhaltige Kettengewirke
Elastische Stoffe werden anhand von drei Parametern bewertet, die zusammen beschreiben, wie sich das Material in einem Kleidungsstück verhält. Der Dehnungsprozentsatz misst, wie weit sich der Stoff unter einer definierten Belastung dehnt. Das Wachstum misst die verbleibende Restdehnung, nachdem die Belastung entfernt wurde und sich das Gewebe entspannen konnte. Die Erholung misst, wie genau das Gewebe nach wiederholten Dehnungszyklen wieder seine ursprünglichen Abmessungen annimmt.
Dehnungsprozentsatz
Gemessen durch Aufbringen einer festen Last auf einen Streifen bekannter Breite und Aufzeichnen der Dehnung. Typische Werte für kettengewirkte Badebekleidungsstoffe liegen in Breitenrichtung zwischen 80 und 140 Prozent.
Wachstum nach der Entfernung
Wird aufgezeichnet, nachdem die Belastung gelöst wurde und die Probe für einen definierten Zeitraum entspannt werden konnte. Ein Wachstum über 8 Prozent weist normalerweise darauf hin, dass die Spandex-Verstreckung zu hoch war oder der Thermofixierungsschritt unzureichend war.
Zyklische Erholung
Wird durch mehrmaliges Erweitern und Freigeben der Probe hergestellt. Eine konsistente Erholung über die Zyklen hinweg bestätigt, dass das Elastan richtig in die Grundstruktur integriert ist und nicht nur an der Oberfläche festgehalten wird.
Breitenstabilität nach dem Waschen
Gemessen nach einem Standard-Wasch- und Trockenzyklus. Kettengewirkte elastische Stoffe, die korrekt thermofixiert wurden, schrumpfen in der Regel um weniger als 5 Prozent, was deutlich innerhalb der Toleranz der meisten Bekleidungsprogramme liegt.
Arbeiten mit Kettenwirkstoffen in der Weiterverarbeitung
Kettengewirke verhalten sich in nachgelagerten Prozessen vorhersehbar, und diese Vorhersehbarkeit ist eines ihrer stärksten kommerziellen Argumente. Da sich die Struktur nicht auflöst, kann sie geschlitzt, geschnitten und genäht werden, ohne dass die Kanten versiegelt werden müssen, die bei einigen anderen Strickstoffen erforderlich sind. Da es beim Waschen und Trocknen seine Abmessungen behält, kann es in offener Breite mit minimaler Verformung gefärbt und bearbeitet werden.
Bei Laminier- und Beschichtungsprozessen bietet die glatte Oberfläche einer Trikot- oder Locknit-Struktur eine zuverlässige Klebefläche. Beim Thermoformen verhindert die geringe Längsdehnung, dass sich der Stoff bei Hitzeeinwirkung verformt. Zum Drucken nimmt die enge Schlaufenoberfläche Pigment- und Dispersionstinten mit guter Auflösung auf.
Diese Eigenschaften erklären, warum die Kettenwirkerei nach wie vor eine feste Position in Anwendungen einnimmt, die hohe Stückzahlen mit anspruchsvollen Leistungsanforderungen verbinden. Die Maschine selbst ist ein Präzisionsinstrument, und der Stoff, den sie produziert, ist ein Präzisionsmaterial. Wenn Feinheit, Baumvorbereitung, Garnspannung und Abzugseinstellungen auf die Zielspezifikation abgestimmt sind, liefert eine Kettenwirkmaschine eine konstante Leistung bei Geschwindigkeiten, die keine andere Maschenbildungstechnologie erreichen kann.


-
Kontaktinformationen.
+86-198 5534 1617
+86-134 0158 3002yuanyang@yywarpknitting.com 699#, Shengzhi West Rd, Stadt Lvcheng, Stadt Danyang, Stadt Zhenjiang, Provinz Jiangsu, China

-
QR-Code
-
SCHNELLZUGRIFF
Home Über uns Produkte Fertigung Anpassung Nachrichten Kontakt -
Produktliste
Maschine für chemische Fasertextilien Maschine für Glasfasertextilien Maschine für Kohlefasertextilien -
Über uns
Firmenprofil Fabrikgalerie Mehrwertdienst
Copyright © 2026 Changzhou Yuanyang Electromechanical Technology Co., Ltd. Alle Rechte vorbehalten.
